1/8" - 40 BSW
BS 84- Fios por Polegada (TPI)
- 40 TPI (0.64 mm)
- Ø Externo Nominal
- 3.18 mm
- Ø Primitivo / Prof. Rosca
- d2 ≈ 2.77 mm · h ≈ 0.41 mm
- Aplicação
- Mecânica britânica tradicional e válvulas vintage
Rosca imperial histórica com ângulo de 55° e cristas e fundos arredondados, presente em maquinários clássicos e manutenção pesada. Criada por Sir Joseph Whitworth em 1841 como o primeiro sistema nacional padronizado de roscas do mundo. Diferencia-se das roscas métrica e americana pelo ângulo de 55° entre os flancos e arredondamento pronunciado no raio do filete (r = 0.1373 × passo). Jamais deve ser montada diretamente com parafusos UNC, pois a incompatibilidade de ângulo desgasta e trava a rosca.
Faça download do ativo em vetor de alta resolução para impressão de bancada ou gere PDF A4 direto.
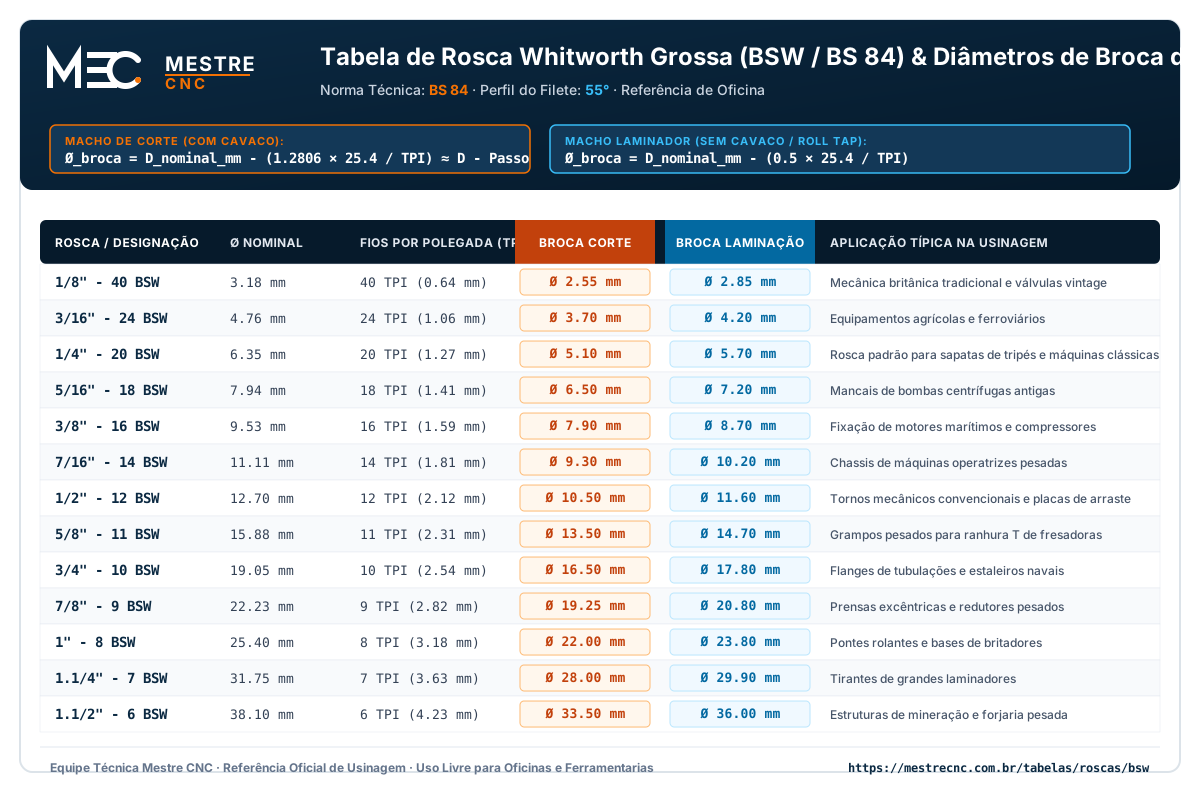
Para altura útil de 75%: broca comercial próxima a D_nominal menos o passo nominal. Exemplo: Para 1/2"-12 BSW: 12.70 - (25.4 / 12) = 12.70 - 2.117 = Ø 10.58 mm (broca comercial recomendada: Ø 10.50 mm).
Exemplo: Para 1/2"-12 BSW: 12.70 - (0.5 × 2.117) = Ø 11.64 mm (broca comercial: Ø 11.60 mm).
Cotas em milímetros com correspondência estrita à norma BS 84.
| Rosca / Designação | Ø Nominal (mm) | Fios por Polegada (TPI) | Ø Broca Corte | Ø Broca Laminação | Aplicação Típica / Oficina |
|---|---|---|---|---|---|
| 1/8" - 40 BSW | 3.18 | 40 TPI (0.64 mm) | Ø 2.55 mm | Ø 2.85 mm | Mecânica britânica tradicional e válvulas vintage |
| 3/16" - 24 BSW | 4.76 | 24 TPI (1.06 mm) | Ø 3.70 mm | Ø 4.20 mm | Equipamentos agrícolas e ferroviários |
| 1/4" - 20 BSW | 6.35 | 20 TPI (1.27 mm) | Ø 5.10 mm | Ø 5.70 mm | Rosca padrão para sapatas de tripés e máquinas clássicas |
| 5/16" - 18 BSW | 7.94 | 18 TPI (1.41 mm) | Ø 6.50 mm | Ø 7.20 mm | Mancais de bombas centrífugas antigas |
| 3/8" - 16 BSW | 9.53 | 16 TPI (1.59 mm) | Ø 7.90 mm | Ø 8.70 mm | Fixação de motores marítimos e compressores |
| 7/16" - 14 BSW | 11.11 | 14 TPI (1.81 mm) | Ø 9.30 mm | Ø 10.20 mm | Chassis de máquinas operatrizes pesadas |
| 1/2" - 12 BSW | 12.70 | 12 TPI (2.12 mm) | Ø 10.50 mm | Ø 11.60 mm | Tornos mecânicos convencionais e placas de arraste |
| 5/8" - 11 BSW | 15.88 | 11 TPI (2.31 mm) | Ø 13.50 mm | Ø 14.70 mm | Grampos pesados para ranhura T de fresadoras |
| 3/4" - 10 BSW | 19.05 | 10 TPI (2.54 mm) | Ø 16.50 mm | Ø 17.80 mm | Flanges de tubulações e estaleiros navais |
| 7/8" - 9 BSW | 22.23 | 9 TPI (2.82 mm) | Ø 19.25 mm | Ø 20.80 mm | Prensas excêntricas e redutores pesados |
| 1" - 8 BSW | 25.40 | 8 TPI (3.18 mm) | Ø 22.00 mm | Ø 23.80 mm | Pontes rolantes e bases de britadores |
| 1.1/4" - 7 BSW | 31.75 | 7 TPI (3.63 mm) | Ø 28.00 mm | Ø 29.90 mm | Tirantes de grandes laminadores |
| 1.1/2" - 6 BSW | 38.10 | 6 TPI (4.23 mm) | Ø 33.50 mm | Ø 36.00 mm | Estruturas de mineração e forjaria pesada |
Versão diagramada com fórmulas e logotipo oficial para consulta rápida ou impressão em plotter de bancada.
Ao furar furos cegos para machos de ponta helicoidal ou reto, a profundidade do pré-furo deve superar o comprimento útil da rosca em pelo menos 3 a 5 vezes o passo para acomodar os cavacos e a ponta cônica do macho.
O batimento radial (runout) do mandril porta-macho ou pinça ER sincronizada deve ser inferior a 0.01 mm. Erros angulares causam roscas cônicas ou ovalizadas, além de desgaste prematuro dos primeiros filetes.
No ciclo rígido CNC, o avanço é estritamente proporcional: F = S × Passo (mm). Jamais altere o override de avanço manualmente de forma independente durante a execução do ciclo de rosqueamento.
Padrão internacional predominante na indústria mecânica moderna e centros de usinagem CNC.
Roscas de alta resistência mecânica, excelente estanqueidade e segurança contra afrouxamento por vibração.
Padrão americano amplamente empregado em máquinas CNC Haas, Bridgeport, compressores e fixações industriais.
Rosca fina norte-americana indispensável no setor automotivo, aeronáutico, conexões hidráulicas e instrumentação.
Rosca paralela (cilíndrica) amplamente adotada na Europa e no Brasil para pneumática, hidráulica e manifolds CNC.
Rosca cônica estanque padrão americano para alta pressão, óleo, gás, vapor e blocos de refrigeração de moldes.
Consulte a tabela completa de tolerâncias ISO 286 para eixos e furos de 1 a 250 mm.
Nenhum resultado encontrado para ""
Tente buscar por termos mais genéricos, códigos G, famílias de materiais ou parâmetros de usinagem.
Ambiente de desenvolvimento local detectado. O índice de busca estática é gerado via build (`pnpm build`).